
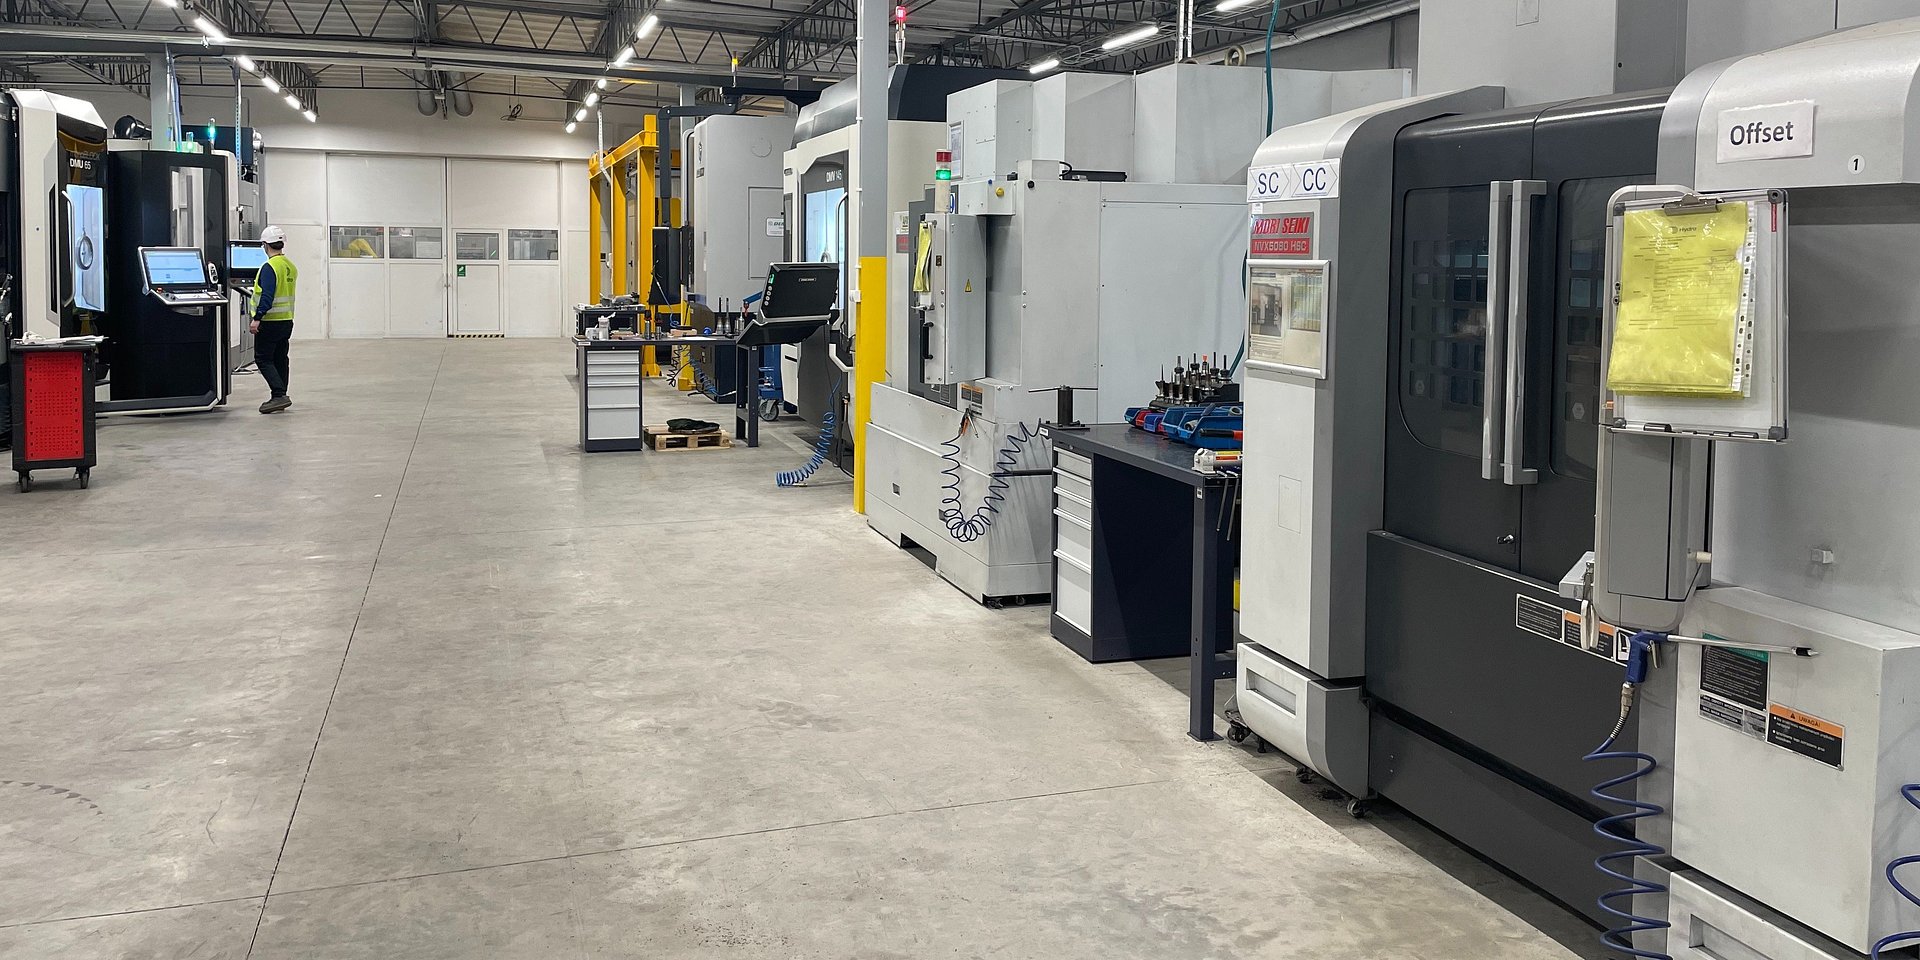
Narzędziownia Hydro w Trzciance przechodzi znaczącą rozbudowę. Park maszynowy CNC zwiększy się o nowe urządzenia, a jednym z kluczowych efektów inwestycji będzie uruchomienie na miejscu zakładu produkcji matryc otworowych. Docelowo zdolności produkcyjne wzrosną do 2200 sztuk, a zakład będzie przygotowany do realizacji jeszcze bardziej wymagających projektów.
Matryca jest jednym z kluczowych narzędzi w procesie wyciskania aluminium. To ona nadaje profilowi określoną geometrię, dlatego jej konstrukcja i precyzja wykonania mają bezpośredni wpływ na późniejszy przebieg produkcji.
Większe zaplecze, więcej możliwości projektowych
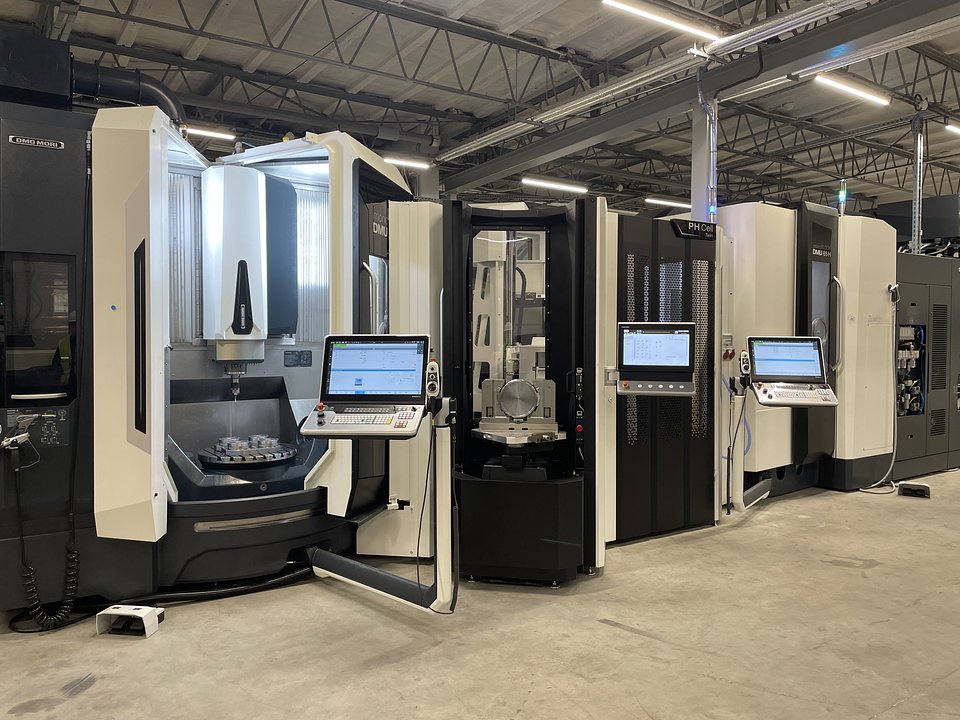
Jednym z głównych elementów inwestycji jest rozbudowa parku maszynowego. Nowe wyposażenie poszerzy zakres prac wykonywanych w narzędziowni, ale równie istotna jest zmiana skali możliwych realizacji.
Obecnie maksymalna średnica wykonywanej matrycy wynosi 400 mm. Po pełnym wdrożeniu wzrośnie do 650 mm.
Nowa kompetencja: matryce otworowe
Jedną z najważniejszych zmian będzie uruchomienie w Trzciance produkcji matryc otworowych. Są one stosowane przy wyciskaniu profili z wewnętrznymi komorami, a ich wykonanie wymaga odpowiedniego przygotowania technologicznego, maszynowego i projektowego.
Rozwój tej kompetencji pozwoli realizować na miejscu większą część prac związanych z przygotowaniem aluminium do procesu ekstruzji. Projektowanie matrycy będzie mogło być jeszcze ściślej powiązane z późniejszym wyciskaniem profilu, co ma szczególne znaczenie przy bardziej złożonych i wymagających geometriach.
Piotr Chmielewski, VP Poland Extrusions.
– W naszych inwestycjach konsekwentnie rozwijamy kompetencje, które pozwalają nam realizować coraz większą część procesu w ramach Hydro. Produkcja matryc otworowych w Trzciance jest kolejnym krokiem w tym kierunku. Chcemy budować zaplecze, które daje klientom dostęp do szerszego zakresu technologii i pozwala nam jeszcze lepiej odpowiadać na wymagania konkretnych projektów – mówi Piotr Chmielewski, VP Poland Extrusions.
Krótsza droga od projektu do produkcji
Własna narzędziownia ma znaczenie nie tylko przy wykonywaniu nowych matryc. Jest również ważnym ogniwem pomiędzy projektem profilu a jego późniejszą produkcją seryjną.
Pierwsze próby wyciskania pozwalają zweryfikować, jak koncepcja zachowuje się w rzeczywistym procesie. Jeśli konieczna jest modyfikacja, dostęp do urządzeń na miejscu umożliwia sprawne wprowadzenie korekty i ponowne przetestowanie rozwiązania.
Projektanci profilu, specjaliści od matryc oraz zespół produkcyjny mogą pracować w ramach jednej organizacji, co ułatwia wymianę informacji i reakcję na wyniki kolejnych prób. Dla klienta oznacza to sprawniejszą ścieżkę wdrożenia oraz możliwość szybszego dochodzenia do parametrów założonych dla gotowego profilu.
– W przypadku nowych profili pierwsza wersja matrycy nie zawsze jest wersją ostateczną. Próba wyciskania dostarcza nam konkretnych informacji o tym, jak materiał przepływa przez narzędzie i czy efekt odpowiada założeniom. Jeśli potrzebna jest korekta, możliwość wykonania jej na miejscu pozwala szybciej wrócić do kolejnych testów. Efekt? Sprawniejszy proces wdrożenia i szybsza weryfikacja finalnego rozwiązania – mówi Marcin Rądlewski, Kierownik produkcji w Hydro Extrusion Poland.
Technologia potrzebuje kompetencji
Rozbudowa narzędziowni obejmuje nie tylko park maszynowy. Hydro powiększa również zespół, zatrudniając dodatkowych operatorów i inżynierów CNC. Pracownicy przechodzą szkolenia przygotowujące ich do pracy z nowym wyposażeniem i technologiami.
Równolegle wdrażane jest oprogramowanie CAD/CAM NX w ramach grupowego projektu OPEX. Zespół został także przeszkolony w zakresie pracy z nowym systemem.
Nowe urządzenia i oprogramowanie zwiększają możliwości zakładu, ale ich potencjał zależy od wiedzy ludzi, którzy potrafią przełożyć wymagania projektu na konkretne rozwiązania technologiczne. Dlatego rozwój kompetencji zespołu jest integralną częścią całej inwestycji.
Dobry profil zaczyna się od dobrego projektu
Rozwój narzędziowni wzmacnia również etap, na którym podejmowane są kluczowe decyzje dotyczące przyszłego profilu. To wtedy określa się jego geometrię, funkcję i sposób wykorzystania materiału.
Odpowiednio zaprojektowany profil może ograniczyć liczbę dodatkowych komponentów, uprościć późniejsze operacje albo lepiej odpowiadać na wymagania konkretnej aplikacji. Matryca staje się więc fizycznym przełożeniem wcześniejszych decyzji projektowych.
Takie podejście wpisuje się w rozwijany przez Hydro model Eco Design, w którym produkt analizowany jest już od etapu koncepcji. Pod uwagę brane są nie tylko wymagane parametry techniczne, ale również efektywne wykorzystanie materiału, dalsza obróbka i możliwość późniejszego przetworzenia produktu.
Marcin Rądlewski, Kierownik produkcji w Hydro Extrusion Poland.
– Eco Design zaczyna się dla nas na etapie koncepcji produktu. To wtedy mamy największy wpływ na to, ile materiału będzie potrzebne, czy geometrię profilu można uprościć, jak będzie wyglądała jego dalsza obróbka i co stanie się z nim po zakończeniu użytkowania. Dobrze zaprojektowany profil powinien spełniać wymagania techniczne klienta, ale jednocześnie możliwie efektywnie wykorzystywać materiał. Rozwój własnych kompetencji narzędziowych pomaga nam przekładać te założenia na konkretne rozwiązania produkcyjne – dodaje Marcin Rądlewski.
Rozbudowa narzędziowni w Trzciance jest więc inwestycją nie tylko w większą skalę produkcji, ale przede wszystkim w kompetencje potrzebne na samym początku procesu. Od projektu i wykonania matrycy zależy bowiem to, jakie możliwości będzie miał później gotowy profil.